

Recevoir une livraison qui ne respecte pas vos spécifications peut paralyser vos opérations et nuire à la réputation de votre marque. Un processus de Contrôle Qualité (CQ) rigoureux est indispensable pour transformer la production en un résultat prévisible, garantissant que les produits reçus correspondent exactement à ce que vous avez commandé, à chaque fois.
Ce guide explique les composants clés d’un programme CQ professionnel. Nous détaillerons le fonctionnement des normes AQL (Acceptance Quality Limit), en prenant pour référence le seuil courant de 2,5 pour les défauts majeurs et 4,0 pour les défauts mineurs. Nous aborderons également les différences pratiques entre le CQ interne et les inspecteurs tiers, présenterons les étapes d’une inspection pré-expédition et clarifierons la marche à suivre en cas de goods défectueux.
Contrôle qualité interne ou inspection par un tiers
Le CQ interne correspond aux vérifications quotidiennes réalisées par l’usine, offrant rapidité et rentabilité pour les tâches peu complexes. L’inspection par tiers offre une évaluation impartiale et experte selon des méthodes normalisées, cruciale pour garantir la conformité aux normes telles que l’ISO 9001 et valider la qualité des commandes volumineuses ou à fort enjeu.
Rôle et objectivité : la différence fondamentale
Le contrôle qualité interne est assuré par le personnel de l'usine qui connaît parfaitement la chaîne de production, ce qui le rend efficace pour les contrôles de routine en cours de fabrication où la rapidité est primordiale. Une inspection par un tiers, en revanche, est effectuée par un organisme indépendant afin de fournir une évaluation impartiale. Cette approche élimine les conflits d'intérêts potentiels et vérifie que le produit final répond à toutes les normes contractuelles. Le choix se résume à un compromis : la surveillance quotidienne et constante d'une équipe interne ou la validation impartiale d'un expert externe qui renforce la confiance des clients pour l'acceptation du produit final.
Application et normes : quand utiliser chaque méthode
Un inspecteur tiers intervient de préférence aux étapes critiques de la production, comme une Inspection de Premier Article (I.PA.) pour valider la première série ou une Inspection Finales au Hasard (I.F.H.) avant expédition. Les inspections indépendantes sont indispensables pour les projets exigeant une conformité formelle aux normes internationales (ISO 9001) ou une validation reconnue par les autorités réglementaires. Si le CQ interne convient aux vérifications continues et moins formelles durant la fabrication, un service tiers apporte la vérification objective nécessaire à la validation finale des commandes B2B importantes.
Définition de l'AQL 2,5/4,0 : taux de défauts acceptables
AQL 2,5/4,0 est un paramètre standard de contrôle qualité selon lequel un lot de production est considéré comme acceptable s'il contient statistiquement au maximum 2,51 TP3T défauts majeurs et 4,01 TP3T défauts mineurs. Il ne s'agit pas d'un simple pourcentage, mais d'un paramètre défini dans la norme ISO 2859-1. norme qui dicte la taille des échantillons et les critères de réussite/échec pour les inspections.
La norme pour les biens de consommation : 0/2,5/4,0
Pour la plupart des biens de consommation, les contrôles qualité utilisent un système à trois niveaux pour les défauts. Cette approche définit une limite de qualité acceptable (AQL) spécifique pour chaque catégorie. La configuration standard est une tolérance zéro pour les défauts critiques, une AQL de 2,5 pour les défauts majeurs et une AQL de 4,0 pour les défauts mineurs. Ce cadre 0/2,5/4,0 fournit une référence équilibrée et largement acceptée pour la qualité des produits dans de nombreux secteurs.
| Catégorie de défaut | AQL standard | Description |
|---|---|---|
| Défauts critiques | 0.0 | Défauts dangereux ou non conformes. Un seul défaut entraîne l'échec de l'inspection. |
| Défauts majeurs | 2.5 | Problèmes visibles susceptibles d'entraîner des retours de la part des clients. Représente une moyenne de processus pouvant atteindre 25 défauts pour 1 000 unités. |
| Défauts mineurs | 4.0 | Petites imperfections que la plupart des utilisateurs ne remarqueraient pas. Représente une moyenne de processus pouvant atteindre 40 défauts pour 1 000 unités. |
Comment l'AQL se traduit en inspection : ISO 2859-1
Les valeurs AQL ne sont pas des pourcentages arbitraires, mais des paramètres formels définis dans des normes internationales, principalement ISO 2859-1 et son équivalent américain, ANSI/ASQ Z1.4. Ces normes fournissent un cadre statistique pour les inspections par échantillonnage. L'AQL que vous sélectionnez, ainsi que la taille totale du lot de production, déterminent le nombre exact d'unités qu'un inspecteur doit vérifier dans le lot pour obtenir un échantillon représentatif.
En fonction de la taille de l'échantillon, la norme fournit une Numéro d'acceptation (Ac) et un Numéro de rejet (Re). Ces chiffres déterminent si le lot est accepté ou refusé. Par exemple, l'inspection d'un échantillon de 200 unités avec un AQL de 2,5 correspond à un nombre d'acceptation de 10. Si l'inspecteur trouve 10 défauts majeurs ou moins, l'ensemble du lot est accepté. S'il en trouve 11 ou plus, le lot est refusé.
Liste de contrôle pour l'inspection avant expédition (PSI)
Une inspection avant expédition (PSI) est une étape finale de contrôle qualité au cours de laquelle un échantillon aléatoire de meubles d'extérieur finis est vérifié par rapport à une liste détaillée. Cette liste de contrôle couvre la quantité, la fabrication, les spécifications, les tests de sécurité et l'emballage sur la base des normes ANSI/ASQ Z1.4 afin de vérifier la conformité avant l'expédition.
| Zone d'inspection | Contrôles et vérifications clés | Norme / méthode applicable |
|---|---|---|
| Qualité et fabrication | Vérification de la quantité, aspect visuel et classification des défauts (mineurs, majeurs, critiques). | ANSI/ASQ Z1.4 (ISO 2859-1) |
| Conformité technique et emballage | Dimensions, poids, couleurs, intégrité de l'emballage, marques d'expédition et étiquettes de sécurité (par exemple, CE, UL). | Spécifications techniques du produit |

Composants essentiels et classification des défauts
Une inspection pré-expédition (PSI) commence par la vérification de la quantité de produits et de la qualité globale de fabrication par rapport à l’échantillon de référence (“ Golden Sample ”) approuvé. Les inspecteurs classent ensuite tout défaut identifié selon trois niveaux internationalement reconnus. Les défauts mineurs sont des problèmes esthétiques mineurs, tels que de légères variations de couleur. Les défauts majeurs affectent l’utilisabilité, comme des erreurs de couture susceptibles de se DÉFAIRE. Les défauts critiques présentent un risque pour la sécurité, comme une défaillance structurelle. Cette évaluation s’appuie sur la norme ANSI/ASQ Z1.4 pour prélever un échantillon aléatoire, garantissant que les unités inspectées représentent fidèlement la qualité de tout le lot de production.
Vérification des spécifications, de l'emballage et des marques de sécurité
Durant l’inspection, les techniciens utilisent des outils de mesure pour confirmer que les dimensions, le poids et les couleurs des meubles correspondent exactement aux spécifications techniques du contrat. Le processus inclut également un contrôle exhaustif de tous les matériaux d’emballage. Les inspecteurs vérifient que les cartons d’expédition sont robustes, que les marques de transport sont correctes et que les étiquettes produits sont exactes. Cette étape précède directement le Contrôle de Chargement en Conteneur (CLC). Enfin, les inspecteurs vérifient la présence des marquages de sécurité et de conformité obligatoires, tels que le CE pour les produits vendus dans l’UE ou le UL pour les États-Unis, et testent la précision du scan des codes-barres afin d’éviter tout problème logistique.
Obtenez des prix directs d'usine sur les parapluies commerciaux personnalisés

Contrôle du chargement des conteneurs (CLC) : prévenir les dommages
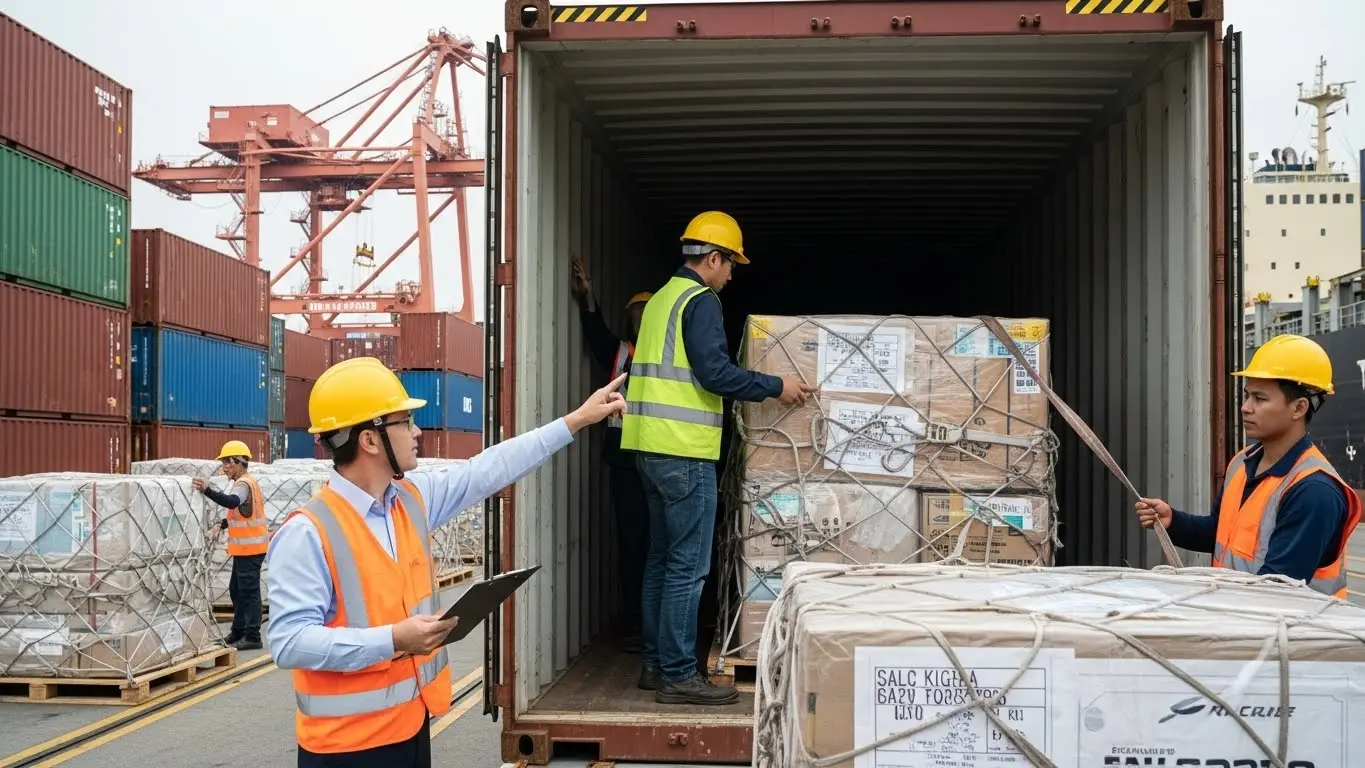
Le contrôle du chargement des conteneurs (CLC) est la dernière inspection sur site au cours de laquelle les superviseurs vérifient que les bons produits et les bonnes quantités sont chargés en toute sécurité dans un conteneur. Ce processus permet d'éviter les dommages causés par les mouvements, de garantir l'exactitude des listes de colisage et de confirmer que le conteneur est correctement scellé avant son expédition.
Ce que vérifie un CLC avant de sceller
Lors d'un contrôle du chargement des conteneurs, les superviseurs vérifient que la quantité commandée 100% est bien emballée, ce qui évite les livraisons incomplètes coûteuses. Les inspecteurs vérifient que tous les emballages extérieurs et intérieurs portent les étiquettes, codes-barres et marques d'expédition corrects, en les comparant à la liste de colisage officielle. Ils surveillent également le processus de chargement physique afin de s'assurer que le personnel manipule et empile correctement les cartons. Un empilement correct est essentiel pour éviter que les marchandises ne se déplacent, ne se renversent ou ne se cassent pendant les turbulences du transport.
Points de contrôle clés et normes d'échantillonnage
L’inspection s’appuie sur des normes de prélèvement aléatoire établies, telles que l’ANSI/ASQ Z1.4-2008, pour évaluer la qualité des produits à partir d’un nombre représentatif de cartons ouverts. Avant le chargement, les inspecteurs vérifient également l’état physique du conteneur de transport, s’assurant qu’il est propre, sec et exempt de tout dommage susceptible de compromettre la marchandise. Pour garantir la sécurité de l’expédition, le processus se conclut par l’enregistrement des numéros de conteneur et de scellé, ainsi que de la plaque d’immatriculation du camion. Cette documentation aide à prévenir toute altération et garantit l’expédition du bon conteneur.
Essais en laboratoire : rapports sur les tests au brouillard salin et aux UV
Nous utilisons des tests de laboratoire standardisés, tels que le test de pulvérisation saline (ASTM B117) et le vieillissement UV (ASTM G154), pour vérifier la durabilité à long terme de nos meubles. Ces rapports fournissent des données objectives sur la résistance de nos revêtements et matériaux à la corrosion, à la décoloration et à la dégradation dans des environnements côtiers et exposés au soleil.
Simulation de la corrosion : essai au brouillard salin (ASTM B117)
Pour évaluer la résistance à la corrosion, nous utilisons le test au brouillard salin, une méthode normalisée définie par des normes telles que ASTM B117 et ISO 9227. Pendant le test, les composants sont placés dans une chambre hermétique et exposés à un brouillard continu de chlorure de sodium (sel) 5% maintenu à une température constante de 35 °C. La durée des essais est fixée en fonction des niveaux de corrosivité environnementale spécifiques, allant de 120 heures pour des conditions modérées (C3) à 1 440 heures pour des environnements côtiers sévères (C5). Après la durée d'exposition requise, nous inspectons les composants à la recherche de points de défaillance spécifiques tels que la rouille, le cloquage ou le décollement du revêtement afin de nous assurer qu'ils répondent aux normes de performance.
Vérification de la résistance aux intempéries : exposition aux UV et vieillissement cyclique
Nous vérifions la résistance aux intempéries grâce à des tests UV accélérés basés sur des protocoles tels que l’ASTM G154. Cette méthode utilise des lampes UV fluorescentes pour simuler un ensoleillement intense, nous permettant de mesurer les variations de couleur, de brillance et d’effritement dans le temps. Pour les matériaux destinés aux environnements marins agressifs, nous recourons à un test de vieillissement cyclique plus avancé défini par l’ISO 12944-9. Un cycle typique combine 72 heures d’exposition UV, 72 heures de pulvérisation saline et 24 heures à des températures de congélation. L’accomplissement de ces cycles sur 25 semaines apporte une preuve complète de la capacité d’un revêtement à protéger les structures en acier et en aluminium contre la dégradation côtière à long terme.
Le Protocole “ Golden Sample ” : Sceller la Norme
La procédure de “ l'Échantillon Or ” est une méthode de contrôle qualité selon laquelle un échantillon final de produit, approuvé, est signé, daté et scellé dans un emballage antimanipulation. Plusieurs copies sont conservées par l'acheteur, l'usine et l'inspecteur afin de servir de référence definitive pour toutes les unités produites en série lors des inspections avant expédition.
Établissement d'une norme de référence inviolable
L“” Échantillon Or » constitue la référence physique finale et approuvée que chaque unité produite en série doit respecter. Sa fonction principale est d'empêcher toute manipulation, garantissant ainsi qu'une usine ne peut pas le remplacer par un autre article afin de réussir une inspection tiers. Pour maintenir cette intégrité, plusieurs copies sont signées, datées et scellées dans un emballage sécurisé. L'acheteur, le fabricant et les inspecteurs du contrôle qualité désignés conservent chacun un échantillon scellé comme seule source de vérité.
Procédure d'étanchéification étape par étape
La création d'un sceau sécurisé et inviolable implique un processus physique clair. Tout d'abord, l'échantillon est placé dans un carton muni d'une étiquette détaillée indiquant les informations relatives à l'article, l'acheteur, le fournisseur et la date. Le carton est ensuite fermé et scellé avec du ruban adhésif d'emballage. Pour renforcer la sécurité, du papier matelassé est collé sur au moins deux bords de chaque côté. Un tampon de l'entreprise est ensuite apposé de manière à recouvrir à la fois le papier matelassé et le carton, formant ainsi un sceau vérifiable. Enfin, une couche de ruban adhésif transparent est placée sur le tampon, rendant impossible son retrait ou sa modification sans laisser de traces évidentes de falsification.
Traitement des produits défectueux : politiques de remplacement
Lorsque les marchandises sont défectueuses, les politiques exigent généralement que le vendeur tente d'abord de les réparer dans un délai déterminé, par exemple 45 jours. Si la réparation échoue ou si le défaut est important, l'acheteur a droit à un remplacement par un article neuf identique ou à un remboursement, conformément aux lois sur la protection des consommateurs telles que la loi Magnuson-Moss Warranty Act.
Le cadre « réparer ou remplacer »
Lorsqu'un produit est défectueux, les vendeurs ont généralement la possibilité de résoudre le problème en réparant l'article sans frais. Cette première étape permet de régler les problèmes mineurs sans nécessiter un remplacement complet. La réparation doit être effectuée dans un délai raisonnable, souvent défini par la loi.
Si le vendeur ne parvient pas à réparer le produit dans un délai spécifique, par exemple 45 jours, le droit du consommateur à un remplacement est déclenché. Dans ce cas, le vendeur doit fournir un nouveau produit identique. Pour les défauts substantiels qui compromettent gravement la fonction ou la valeur du produit, l'acheteur peut souvent contourner les processus de réparation et exiger un remplacement immédiat ou un remboursement complet.
Calendriers et normes juridiques applicables
Les lois sur la protection des consommateurs établissent des délais clairs pour le traitement des produits défectueux. Les acheteurs disposent généralement d'une période de garantie de deux ans à compter de la date de livraison pour déposer une réclamation. Pour exercer ce droit, le consommateur doit informer le vendeur du défaut dans les deux mois suivant sa découverte.
Les lois fédérales et étatiques fournissent une base juridique solide à ces politiques. La loi Magnuson-Moss Warranty Act oblige les garants à couvrir tous les coûts associés à remplacement des pièces défectueuses, y compris les frais d'installation. De plus, de nombreuses réglementations au niveau des États permettent aux acheteurs de refuser immédiatement les produits non conformes, ce qui leur donne droit à un remplacement ou à un remboursement rapide sans avoir à attendre une tentative de réparation.
Recrutement d'inspecteurs : SGS, Intertek ou agents ?
Les grandes firmes comme SGS et Intertek offrent des inspections standardisées de renommée mondiale, assorties d'une reconnaissance réglementaire, idéales pour répondre aux besoins complexes de conformité. Les agents indépendants proposent une option plus rapide, plus flexible et plus économique pour les vérifications standards avant expédition, lorsqu'une certification formelle n'est pas requise.
Entreprises mondiales de TIC (SGS et Intertek) pour la conformité formelle
Les grandes sociétés de test, d'inspection et de certification (TIC) telles que SGS et Intertek sont indispensables lorsque la conformité formelle est incontournable. Elles délivrent des rapports d'inspection officiels et des certificats de conformité qui sont souvent exigés par les programmes gouvernementaux d'inspection avant expédition (PSI). Pour les importateurs qui expédient vers certains pays d'Afrique et du Moyen-Orient, le recours à ces entreprises est obligatoire pour le dédouanement. Leurs services sont complets et comprennent des tests en laboratoire, des audits d'usine et la certification selon des normes internationales telles que l'ISO 9001. Si leur envergure mondiale garantit des processus standardisés, elle se traduit également par des prix plus élevés, basés sur des devis, et des flux de travail plus rigides et bureaucratiques.

Agents indépendants pour plus de flexibilité et de rentabilité
Les agents indépendants offrent une solution plus rapide et plus économique pour le contrôle qualité de routine lorsqu'un certificat imposé par le gouvernement n'est pas nécessaire. Ils offrent une plus grande flexibilité en matière de planification et constituent un choix pratique pour les acheteurs qui ont besoin d'une inspection visuelle simple basée sur un plan de limite de qualité acceptable (AQL). Le principal inconvénient est l'absence d'accréditation formelle et d'autorité réglementaire. Le rapport d'un agent est précieux pour l'assurance qualité interne, mais ne satisfera pas aux exigences officielles d'importation dans les marchés qui exigent des certificats émis par des entreprises TIC accréditées.
Conclusion
Un plan de contrôle qualité solide n'est pas un événement isolé, mais une série d'étapes de vérification interconnectées. Il établit un cadre qualité, en commençant par un Échantillon Or scellé comme référence, et en utilisant les normes AQL pour définir des critères de réussite/refus clairs. Les inspections sur site, telles que l'inspection avant expédition (PSI) et la supervision de chargement de conteneur (CLC), valident ensuite la qualité de fabrication et sécurisent l'expédition, tandis que les tests en laboratoire confirment la durabilité à long terme. Chaque étape fournit une couche de protection, garantissant que le produit final est conforme à vos spécifications.
Le choix du bon partenaire d'inspection, qu'il s'agisse d'une grande entreprise comme SGS pour la conformité formelle ou d'un agent flexible pour les contrôles standard, est une décision cruciale. Un processus de contrôle qualité bien géré ne consiste pas seulement à détecter les défauts, mais aussi à protéger votre investissement, à éviter les retours coûteux et à préserver la réputation de qualité de votre marque. Il fournit la vérification finale dont vous avez besoin pour approuver en toute confiance l'expédition et le paiement.
Foire aux questions
Quelle est la norme AQL pour les inspections des parasols de terrasse en 2026 ?
Pour parasols de terrasse, la norme de l'industrie est généralement un AQL 2.5 pour les défauts majeurs et un AQL 4.0 pour les défauts mineurs. Ces niveaux, basés sur les plans d'échantillonnage ISO 2859-1, sont utilisés pour inspecter la structure, le tissu, la couture et les mécanismes du parasol lors des vérifications avant expédition.
Combien coûte une inspection QC par un tiers en Chine ?
Une inspection qualité standard sur site en Chine coûte généralement entre 200 et 300 USD par inspecteur pour une journée de travail complète. Ce prix comprend généralement les frais de déplacement et couvre 8 à 12 heures sur site dans l'usine.
Les usines autoriseront-elles une inspection avant que je procède au paiement final ?
Oui, il est courant que les usines autorisent une inspection avant expédition avant le paiement du solde final. Il s'agit d'une clause standard des conditions de paiement telles que le partage 30/70, où le solde final de 70 % n'est versé qu'après que les marchandises ont passé l'inspection.
Quels sont les éléments clés qui devraient figurer sur une liste de contrôle qualité pour les parasols de terrasse ?
Une liste de contrôle exhaustive doit inclure les tests sur le tissu de la toile (résistance à l'eau, solidité des couleurs), l'inspection des baleines (résistance, revêtement antirouille) et des tests fonctionnels tels que des milliers de cycles d'ouverture/fermeture. Elle doit également inclure des contrôles de performance pour la protection contre les UV (UPF 50+) et des contrôles de sécurité pour les bords tranchants ou les substances dangereuses.