

Für B2B-Beschaffungsmanager und Franchise-Nehmer im Hotel- und Gaststättengewerbe ist die Wahl des falschen Druckverfahrens nicht nur ein ästhetischer Fehler, sondern auch ein direkter Schlag für den Gewinn, wenn Logos den Umweltbelastungen nicht standhalten. Hochwirksames **Custom Branding** erfordert ein technisches Verständnis dafür, wie bestimmte Tintenchemien und thermische Bindungsprozesse auf industriellen Substraten funktionieren, um sicherzustellen, dass Ihre visuelle Identität über Jahre und nicht nur Monate hinweg lebendig bleibt.
Dieser Leitfaden bietet eine umfassende Analyse der Drucklandschaft und vergleicht die strapazierfähige Haltbarkeit des Siebdrucks - der nach mehr als 50 industriellen Wäschen eine Farbintensität von über 90% beibehält - mit der fotografischen Präzision der digitalen Sublimation bei 300 DPI. Wir schlüsseln die Wirtschaftlichkeit der Produktion auf, von den $100- bis $400-Einrichtungsgebühren pro Farbe bis zu den speziellen UV-Härtungsparametern von 180-300 mJ/cm², und geben Ihnen die technischen Daten an die Hand, die Sie benötigen, um Kosten, Qualität und langfristige Markenintegrität in Einklang zu bringen.
Der Fabrikvorteil: Drucken von Rohpaneelen
Beim Werksdruck auf Rohplatten werden UV-Gel- oder Lösemittelgrafiken mit 1.800 dpi auf technische Substrate wie Aluminiumverbundplatten (ACP) oder Hart-PVC vor der Endfertigung aufgebracht. Diese Methode gewährleistet eine hervorragende Tintenhaftung, eine vollständige Abdeckung und eine langfristige UV-Stabilität und übertrifft die Haltbarkeit und die optische Wirkung von Aufklebern nach der Montage.
Industrielle Substrate und der Rohplatten-Workflow
Die industrielle Effizienz von Fabrikdirektes Branding liegt in der Verwendung von standardisierten großformatigen Bedruckstoffen begründet. Moderne Produktionsabläufe bevorzugen Hart-PVC-Platten und Aluminium-Verbundplatten (ACP) mit 0,3 mm dicken Aluminiumhäuten aufgrund ihrer überlegenen Oberflächenenergie und Farbaufnahmefähigkeit. Für großflächiges Branding im Außenbereich bieten zellulare Polypropylenplatten bis zu einer Größe von 3000 × 6000 mm ein hohes Steifigkeits-Gewichts-Verhältnis, das sicherstellt, dass selbst die größten architektonischen Blenden bei der Installation leicht und dennoch strukturell stabil bleiben.
Der Pre-Deco-Prozess ist das entscheidende Kriterium, das die Fabrikproduktion von sekundären Markt-Anwendungen unterscheidet. Durch das Aufbringen hochauflösender Grafiken auf “roh” Materialien, bevor Fräs- oder Rahmenarbeiten erfolgen, erzielen Hersteller eine perfekte Rande-zu-Rand-Abdeckung (Full-Bleed) ohne Risiko von Registrierungsfehlern. In Kombination mit UV-stabilisierten Grundmaterialien bildet dieses Verfahren die technische Grundlage für mehrjährige Farbgarantien und stellt sicher, dass Markenidentitäts-Elemente und Spannvorhänge auch unter extremen Umweltbedingungen strahlend bleiben.
Technische Spezifikationen für High-Resolution Branding
Hochauflösende Fabrikmarkierungen basieren auf fortschrittlichen UVgel-Piekzo-Tintenstrahlsystemen, die Auflösungen von bis zu 1.800 dpi erreichen. Dieses Präzisionsniveau ermöglicht fotografische Qualität auf industriellem Material, das zuvor auf einfache Vinylausschnitte beschränkt war. Die Technologie unterstützt eine breite Palette an Medien, von direktem Industriedruck auf 0,8 mm dicken Substraten bis zur Anwendung von hochleistungsfähigen Kaltpressfolien aus PVC (55–70 μm), die für langfristige Haltbarkeit bei “Extrembedingungen” ausgelegt sind.
Für Strukturen, die thermischen Belastungen ausgesetzt sind, bietet die Verwendung von 50 μm Polyesterfolien einen Betriebstemperaturbereich von -30 °C bis +120 °C. Um den Anforderungen groß angelegter B2B-Gastronomieprojekte gerecht zu werden, halten diese Fabriksysteme Produktionsgeschwindigkeiten zwischen 194 und 1.709 ft²/h ein. Dieser Durchsatz stellt sicher, dass die Farbkonsistenz über mehrere Paneele und Produktionschargen hinweg beibehalten wird, was ein einheitliches visuelles Erlebnis für Franchises und kommerzielle Entwicklungen bietet.
Siebdruck: Das Beste für Logos und Haltbarkeit
Der Siebdruck ist der Industriestandard für kommerzielles Branding, da die Farbe sehr dick aufgetragen wird und bei hohen Temperaturen (280-360°F) aushärtet. Er bietet eine überragende Haltbarkeit, behält über 90% Farbintensität nach mehr als 50 Wäschen bei und ist resistent gegen UV-induziertes Verblassen, was ihn ideal für stark frequentierte Umgebungen im Gastgewerbe macht.
| Leistungskennzahl | Technische Spezifikation | Industrieller Standard |
|---|---|---|
| Langlebigkeit der Wäsche | 50-100+ Industriezyklen | 90%+ Farbbeständigkeit |
| Thermische Aushärtung | 280°F - 360°F | Permanente Faserbindung |
| Chemische Beständigkeit | 75% Isopropyl-Alkohol-Test | Keine Kerben oder Haftungsverluste |
Hochdeckende Tintenverklebung für eine starke Markenidentität
Beim Siebdruck werden dicke, undurchsichtige Farbschichten mit Plastisolfarben oder Farben auf Wasserbasis aufgetragen, um eine maximale Farbsättigung zu gewährleisten. Dieses Verfahren ist so konzipiert, dass es selbst auf dunklen oder stark strukturierten Textilien für den Außenbereich eine hohe Sichtbarkeit gewährleistet und eine Opazität bietet, die digitale Alternativen nicht erreichen können.
Durch die Bildung einer robusten mechanischen Verbindung mit dem Substrat verhindert das Siebdruckverfahren das bei dünneren Digitalübertragungen häufig auftretende “Sprung”-Phänomen. Wird das Gewebe während der Lagerung oder des Transports gefaltet oder geknickt, bewegt sich die Tinte mit den Fasern mit und erhält über Jahre intensiver Nutzung ihre strukturelle Integrität und ästhetische Klarheit.
Diese Methode ist die erste Wahl für Markenzeichen in Pantone-Farben auf Markenschirmen, Kissen und kommerziellen Vordächern, wo exakte PMS-Farbgenauigkeit verpflichtend ist. Die Fähigkeit, präzise Tintenrezepturen herzustellen, stellt sicher, dass die Markenidentität über alle Outdoor-Assets hinweg konsistent bleibt und einen hochwertigen, visuell effektvollen Auftritt bietet, der den Verblassungseffekten durch Umwelteinflüsse widersteht.
Technische Leistung: Aushärtungsspezifikationen und Haftfestigkeitsprüfung
Die industrietaugliche Haltbarkeit des Siebdrucks ist eine direkte Folge der speziellen Aushärtungsanforderungen. Die Druckfarben werden bei Temperaturen von 280°F bis 320°F für Plastisol und bis zu 360°F für wasserbasierte Varianten hitzestabilisiert. Durch diesen thermischen Prozess wird sichergestellt, dass die Farbe eine dauerhafte Haftung auf Polyester- und Baumwollmischfasern erreicht und somit für den Einsatz im Objektbereich geeignet ist.
Was die Langlebigkeit angeht, so halten siebbedruckte Textilien nachweislich 50 bis 100+ industrielle Waschgänge mit minimalem Ausbleichen aus. Diese Leistung übertrifft die Direct-to-Garment (DTG)- und Direct-to-Film (DTF)-Methoden, die in der Regel bereits nach 20 bis 50 Wäschen Anzeichen von Verschlechterung zeigen, deutlich. Für hochfrequentiertes Branding im Gastgewerbe sorgt diese Lebensdauer für eine geringere Gesamtbetriebskosten.
Darüber hinaus zeichnet sich dieses Druckverfahren durch eine hohe Widerstandsfähigkeit in der Industrie aus, da es den Alkoholhaftungstest 75% mit fünf oder mehr Anwendungen erfolgreich bestanden hat. Dank dieser Widerstandsfähigkeit eignet sich der Siebdruck ideal für Umgebungen, die salzhaltiger Luft, UV-Strahlung und aggressiven chemischen Reinigungsmitteln ausgesetzt sind, und gewährleistet, dass das Logo auch bei strengen Wartungsprotokollen scharf und intakt bleibt.

Digitale Sublimation: Das Beste für Fotos und Muster
Bei der digitalen Sublimation handelt es sich um ein Wärmeübertragungsverfahren, bei dem Dispersionsfarbstofftinten bei 180-200 °C in Polyestergewebe eingearbeitet werden. Es ist das Goldstandard für Drucke in fotografischer Qualität und komplexe Muster, mit einer Auflösung von 300 DPI und ohne Einrichtungskosten für mehrfarbige Designs, die ein dauerhaftes, verblassungsbeständiges Vordach-Branding für kommerzielle Außenbereiche gewährleisten.
| Technische Parameter | Spezifikation | Leistungsvorteil |
|---|---|---|
| Thermisches Profil | 180-200°C (380°F) für 30-60s | Molekulare Infusion für Ausbleichresistenz |
| Bildauflösung | 300 DPI (CMYK/sRGB) | Fotogetreue und sanfte Farbverläufe |
| Bevorzugte Substrate | Hoher Polyesteranteil (100% bevorzugt) | Waschbeständige, vollflächige Abdeckung des Vordachs |
Der Gasinfusionsprozess: Warum Sublimation für Grafiken hervorragend geeignet ist
Die technische Überlegenheit der digitalen Sublimation liegt in ihren molekularen Bindungsfähigkeiten. Im Gegensatz zu herkömmlichen Verfahren, bei denen die Tinte auf dem Material aufliegt, durchlaufen Dispersionsfarbstofftinten einen Phasenwechsel und verwandeln sich bei Temperaturen zwischen 180 und 200 °C (380 °F) in ein Gas. Während eines 30- bis 60-sekündigen Druckvorgangs öffnen sich die Polyesterfasern, um dieses Gas aufzunehmen, das sich dann wieder in der Faser verfestigt und Teil des Stoffes wird, anstatt eine Oberflächenschicht zu bilden.
Dieses Verfahren ermöglicht eine unübertroffene fotografische Wiedergabetreue. Hersteller können nahtlose Farbverläufe, komplizierte Farbmischungen und eine unbegrenzte Farbpalette erzielen, ohne dass die mit dem traditionellen Siebdruck verbundenen hohen Kosten für die Einrichtung mehrerer Siebe anfallen. Für kommerzieller Schirm Produktion ermöglicht dies komplexe, hochauflösende Bilder, die auch bei großen Maßstäben scharf bleiben.
Langlebigkeit ist der Hauptvorteil für Außenbereiche. Da die Grafiken auf molekularer Ebene eingearbeitet werden, sind die entstehenden Überdachungen außergewöhnlich waschbeständig und lichtecht. Das macht die Sublimation zur idealen Wahl für stark frequentierte Gaststätten, Resorts und Restaurant-Terrassen, die ständig der Umwelt ausgesetzt sind.
Technische Anforderungen für die hochauflösende Canopy-Produktion
Um Pixelierung auf großformatigen Markenschirmflächen zu vermeiden, müssen strenge Auflösungsstandards eingehalten werden. Für optimale Produktionsergebnisse müssen Quelldateien eine Auflösung von 300 DPI aufweisen. Unterstützte Farbräume wie CMYK oder sRGB gewährleisten Farngenauigkeit und verhindern den “trüben” Erscheinungsbild, der entsteht, wenn Web-Assets mit niedriger Auflösung auf ein zehnfußiges Vordach gestreckt werden.
Die Kompatibilität der Substrate ist eine nicht verhandelbare technische Bedingung. Die Sublimation ist ausschließlich mit Stoffen mit hohem Polyestergehalt oder polymerbeschichteten Substraten kompatibel. Naturfasern wie Baumwolle oder Seide haben nicht die chemische Struktur, um die Farbstoffinfusion zu akzeptieren; der Versuch, auf Naturfasern zu sublimieren, führt zum sofortigen Ausbleichen oder zum völligen Versagen der Farbverbindung.
Um professionelle Ergebnisse zu erzielen, sollte bei den Dateiformaten für die Produktion die Skalierbarkeit im Vordergrund stehen. Die Entwürfe werden idealerweise in Vektorformaten wie .ai, .eps oder .svg eingereicht. Wenn Rasterbilder verwendet werden, sind hochauflösende, transparente .png-Dateien erforderlich, um eine vollständige Abdeckung und scharfe Kanten um die Logos herum zu gewährleisten, damit der endgültige Schirm eine erstklassige Markendarstellung bietet.
Hochwertige kommerzielle Regenschirme: Factory-Direct-Qualität & niedrige 10-Einheiten-MOQ

UV-beständige Druckfarben: Verhinderung des Verblassens von Logos
UV-beständige Tinten verhindern das Verblassen des Logos, indem sie lichtstabile Pigmente und flexible Harze verwenden, die intensiver Sonneneinstrahlung standhalten. Die Verwendung von Spezialtinten wie Marabu UltraForm oder Teikoku UV SPS-5200 stellt sicher, dass die Logos strenge Haltbarkeitstests bestehen, einschließlich einer 72-stündigen Hitzeeinwirkung bei 80 °C, und dass die lebendigen Markenzeichen auf Schirme und Überdachungen trotz rauer Außenbedingungen.
Die Chemie des verblassungsresistenten Outdoor-Brandings
Die Langlebigkeit von Branding im Außenbereich hängt von der Verwendung hochflexibler Formulierungen ab, wie z. B. Marabu UltraForm UVFM, die speziell entwickelt wurden, um das Reißen von Logos auf elastischen oder weichen Materialien unter extremen Temperaturschwankungen zu verhindern. Diese Systeme integrieren nicht vergilbende Klarlacke und opake Systeme, einschließlich der 3M 9800er Serie, um die Pigmente wirksam gegen intensiven UV-Abbau und Umweltbelastungen zu schützen.
Darüber hinaus bieten diese Spezialtinten eine spezielle Beständigkeit gegen chemische Lösungsmittel und mechanischen Abrieb, so dass die Markengrafiken auch nach wiederholter Reinigung und starker Beanspruchung lesbar und lebendig bleiben. Die technische Leistung zeichnet sich durch Dehnungseigenschaften von bis zu 30% und eine Biegetoleranz von ≤2mm aus. Dies sind entscheidende Faktoren, um die Ablösung der Tinte von den flexiblen Stoffbahnen zu verhindern, die für Außenmöbel und Überdachungen verwendet werden.

Technische Validierung: Aushärtungsparameter und Haltbarkeitsstandards
Die technische Validierung dieser Druckfarben erfordert die Einhaltung präziser UV-Härtungsparameter, die in der Regel eine akkumulierte Lichtenergie von 180-300 mJ/cm² mit einer Spitzenleistung von 225 mW/cm² erfordern, um eine vollständige molekulare Verfestigung zu gewährleisten. In modernen Produktionsumgebungen, in denen LED-Systeme wie die Nazdar 2600-Serie eingesetzt werden, erfordern die Parameter 4 W/cm² bei einer Wellenlänge von 395 nm, um eine schnelle, hochdichte Pigmentverankerung zu erreichen.
Um die Haltbarkeit in der Praxis zu überprüfen, werden die bedruckten Materialien 72 Stunden lang bei 80°C Hitze und 50°C heißem Wasser ausgesetzt, um sicherzustellen, dass sie unter Belastung keine Defekte aufweisen. Die Unversehrtheit der Oberfläche wird darüber hinaus anhand der JIS K-5400 Bleistifthärte-Normen quantifiziert, bei denen Druckfarben, die eine H~2H-Einstufung erreichen, ausreichenden Schutz gegen Abrieb während des Transports und des häufigen Auf- und Abbaus von Außengastronomiegeräten bieten.
Logo-Platzierung: Volant vs. Vordachspitze
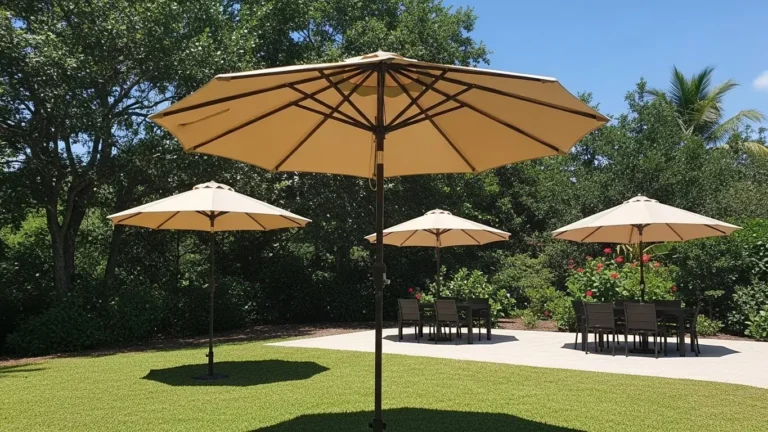
Der Spannvorhang fungiert als Augenhöhe-‘Werbetafel’ (14–18 Zoll hoch) für nahe Besucher, während die Baldachin-Kappe die Sichtbarkeit aus der Ferne und aus der Luft gewährleistet. Für 10×10-Zelte empfehlen technische Richtlinien Logos mit einer Breite von 18–24 Zoll an den Spitzen und 4–6 Zoll hohe Zeichen auf den Spannvorhängen für eine optimale 360°-Markenwiedererkennung.
Funktionale Branding-Zonen: Valance Billboards und Peak Visibility
Der Spannvorhang dient als primäre ‘Werbettafel’-Bahn, positioniert in 14–18 Zoll Höhe, um vorbeigehende Passanten auf Augenhöhe anzusprechen. Da er knapp über der durchschnittlichen Körpergröße der Besucher sitzt, ist diese vertikale Bahn der effektivste Ort für die Nahbereichs-Identifikation. Hersteller empfehlen, diese durchgehende horizontale Fläche für lineare Informationen wie Firmennamen, URLs und Social-Media-Handles zu nutzen, um sicherzustellen, dass die Marke aus jedem nahen Blickwinkel erkennbar ist.
Vordachspitzen oder Dachpaneele sind speziell für die Sichtbarkeit aus der Ferne und aus der Luft entwickelt worden. Am höchsten Punkt der Struktur positioniert, ermöglicht das Peak-Branding, dass ein Logo aus einer Entfernung von mehr als 50 Fuß zu sehen ist, oft über die Köpfe von Menschenmengen und anderen Hindernissen hinweg. Branchenführer wie Impact Canopy empfehlen eine Strategie der Doppelplatzierung, bei der die Spitze für große Embleme und die Schürze für unterstützenden Text verwendet wird, um die Markenpräsenz sowohl aus der Ferne als auch aus unmittelbaren Blickwinkeln zu maximieren.

Technische Größenstandards und Lesbarkeitsbeschränkungen
Standard-Spannvorhang-Höhenbeschränkungen begrenzen die vertikale Logo-Höhe auf ca. 14–18 Zoll (355–457 mm). Für Standard-10×10-fuß-Rahmen empfehlen technische Produktionsrichtlinien, dass die Primärlogobreite mindestens 18–24 Zoll betragen sollte. Bei der Verwendung von ergänzenden Spannvorhang-Bannern ist die Höhe oft standardisiert auf 13,8 Zoll und sie sind so konzipiert, dass sie die volle Breite der Zelitseite abdecken, um einen einheitlichen, professionellen Nachrichtenstreifen zu bilden.
Typografie und Schrifthöhe sind entscheidend für die Lesbarkeit; Taglines und URLs sollten eine Höhe von 4-6 Zoll haben, um aus einem Betrachtungsabstand von 10-20 Fuß lesbar zu bleiben. Während der Farbstoffsublimationsdruck vollflächige Designs ermöglicht, sollten bei technischen Layouts große, kontrastreiche Embleme auf den Schirmspitzen (mit einer Breite von 24-36 Zoll) und wiederholte Textmarkierungen auf den Volants bevorzugt werden, um die technischen Einschränkungen des Rahmens und die Höhe des Stoffbandes zu berücksichtigen.
PMS-Farbabstimmung: Sicherstellung der Markenintegrität
Das Pantone Matching System (PMS) ist eine standardisierte Farbensprache, die zur Gewährleistung der Markenkonsistenz bei unterschiedlichen Materialien und Druckverfahren verwendet wird. Durch die Zuweisung eindeutiger Codes zu bestimmten Tintenformeln, die aus 18 Grundfarben gemischt werden, können Hersteller Logos auf Polyesterplanen oder anderen Materialien präzise reproduzieren. Aluminiumrahmen, Die visuelle Integrität bleibt unabhängig von Produktionsort und Untergrund erhalten.
Die Wissenschaft der Konsistenz: Das Pantone-Spot-Farbsystem verstehen
Das Pantone Matching System fungiert als entscheidende technische Spezifikation für die Farbidentität und verwendet eine standardisierte Palette von mehr als 1.100 einzigartigen Schmuckfarben. Indem Farbe als technische Anforderung und nicht als ästhetische Entscheidung behandelt wird, können globale Marken sicherstellen, dass ihre visuelle Identität über internationale Grenzen und verschiedene Produktionsstätten hinweg kohärent bleibt.
Jede spezifische PMS-Farbe wird penibel aus 18 primären Basisfarben gemäß präzisen Pantone-Formeln gemischt. Dieser chemische Ansatz stellt sicher, dass ein bestimmtes “Markenrot” identisch bleibt, unabhängig davon, ob es von einem Druckerei in Nordamerika oder einem Hardware-Stoffhersteller in Asien produziert wird, da das Tintenrezept der globale Konstante bleibt.
Für B2B-Organisationen ermöglichen diese standardisierten Zahlen eine Strategie “einmal definieren, überall replizieren”. Marken können eine einzige Logo-Farbreferenz spezifizieren und exakte Übereinstimmungen über verschiedene Produktionsmethoden hinweg vorschreiben, einschließlich traditionellem Siebdruck, digitaler Spot-Farbanwendung oder Thermotransferdruck. Diese Master-Referenz ermöglicht auch die präzise Übersetzung in CMYK-, RGB- und HEX-Äquivalente für Multimedia-Marketingkampagnen.
Technische Ausführung: Substrat-Suffixe und physikalische Farbanpassung
Technische Präzision setzt ein Verständnis der Substrat-Suffixe voraus, insbesondere der Bezeichnungen “C” (beschichtet) und “U” (unbeschichtet). Diese Suffixe bestimmen, wie Tinte mit verschiedenen Oberflächen interagiert; so kann eine Farbe auf einem glänzenden, beschichteten Markisenstoff lebendiger wirken als auf einer matten, porösen Oberfläche. Die korrekte Angabe des Suffixes hilft Herstellern, diese visuellen Verschiebungen vorherzusehen und auszugleichen.
Eine zuverlässige Produktion erfordert die Verwendung von physischen Pantone-Formelanleitungen und Farbmusterbüchern in der Fabrikumgebung. Simulationen auf dem Bildschirm sind für die Produktionsfreigabe aufgrund von Schwankungen bei der Bildschirmkalibrierung und der Intensität der Hintergrundbeleuchtung notorisch unzuverlässig. Hersteller verlassen sich auf physische Chips, um visuelle Seite-an-Seite-Vergleiche mit dem gedruckten Substrat durchzuführen, um eine Übereinstimmung zu gewährleisten.
In der modernen Herstellung von Außenmöbeln, Diese Anwendung erstreckt sich auf verschiedene Materialien, einschließlich gewebter Polyesterstoffe, beschichteter Aluminiumplatten und Polymerfolien. Bei komplexen Prozessen wie der Vollflächensublimation dient der PMS-Wert als Master-Farbreferenz. Die Produktionsteams simulieren die Sonderfarbe mithilfe des internen Farbmanagements und vergleichen sie mit physischen PMS-Chips, um die Delta-E-Akzeptanz zu prüfen.
Wärmeübertragung vs. Siebdruck: Gleichgewicht zwischen Kosten und Qualität
Der Siebdruck bietet eine überlegene Haltbarkeit und Kosteneffizienz für die Großproduktion, da die Farbe in die Textilfasern eingebettet wird, während der Thermotransferdruck trotz des höheren Risikos, dass die Oberfläche mit der Zeit reißt und sich ablöst, eine hohe Flexibilität für komplexe Designs in kleinen Serien bietet.
Technische Mechanik: Farbeindringung vs. Oberflächenhaftung
Beim Siebdruck wird die Tinte durch feinmaschige Polyester- oder Stahlsiebe direkt in das Gewebesubstrat gepresst, was eine hervorragende Abrieb- und Waschbeständigkeit für das Branding im Freien ermöglicht. Dieses mechanische Eindringen schafft eine robuste Verbindung, bei der die Tinte Teil der Materialfasern wird. Im Gegensatz dazu werden beim Thermotransferdruck in einem zweistufigen Verfahren mit Hilfe von Weißtonerdruckern und speziellem Transferpapier Designs durch Hitze und Druck aufgebracht, so dass eine Grafik entsteht, die sich auf die Oberfläche des Textils setzt.
Der Unterschied in der Substrathaftung wirkt sich direkt auf die Langlebigkeit des Endprodukts aus. Die im Siebdruck eingebettete Farbe ist sehr widerstandsfähig gegen UV-Belastung und mechanische Beanspruchung, wie sie im Gastgewerbe üblich sind, während Thermotransferdesigns im Laufe der Zeit anfälliger für Risse und Verblassen sind. Der Thermotransferdruck zeichnet sich jedoch durch seine Designflexibilität aus und ermöglicht fotorealistische Farbverläufe und hochauflösende Details, für die beim herkömmlichen Druck komplexe, teure Mehrfachsiebaufbauten erforderlich wären.
Wirtschaftliche Skalierung: Einrichtungskosten und Produktionseffizienz
Aus finanzieller Sicht erfordert der Siebdruck eine erhebliche Anfangsinvestition, da für jede Farbe ein eigenes Sieb und eine eigene Schablone erstellt werden müssen. Diese Einrichtungsphase macht Aufträge mit geringen Stückzahlen unrentabel. Sind die Siebe jedoch erst einmal vorbereitet, ermöglicht das Verfahren eine schnelle Produktion mehrerer Kleidungsstücke. Durch diese Effizienz amortisieren sich die Einrichtungskosten über große Auflagen, was den Stückpreis für Großaufträge in der Gastronomie oder im Einzelhandel drastisch senkt.
Die Einstiegskosten für den Thermotransferdruck sind sehr viel niedriger, da nur eine Heizpresse und ein digitales Transfermedium benötigt werden. Daher ist dieses Verfahren die bevorzugte Wahl für Pilotaufträge oder kundenspezifische Kleinserien. Der größte Nachteil ist die mangelnde Skalierbarkeit: Da jedes Kleidungsstück einzeln von Hand gepresst werden muss, bleiben die Arbeitskosten unabhängig vom Volumen konstant. Folglich ist der Thermotransferdruck zwar für ein Dutzend Kleidungsstücke wirtschaftlich, aber für die Massenproduktion ist er deutlich weniger effizient als der Siebdruck.
MOQ für benutzerdefinierte Drucke (Pilotbestellungen)
Die Mindestbestellmengen für den kundenspezifischen Druck richten sich nach den Einrichtungskosten, wie z. B. den Plattengebühren von $100 bis $400 pro Farbe, und dem Materialabfall. Während für den Flexodruck in großem Maßstab 5.000 bis 15.000 Einheiten erforderlich sind, bieten Pilotaufträge im Digital- oder Siebdruck niedrigere Einstiegsmengen zwischen 1 und 50 Einheiten für Markentests.
Die wirtschaftlichen Aspekte von kundenspezifischen Druck-MOQs: Einrichtung vs. Volumen
Der wichtigste Antrieb für Mindestbestellmengen in der Druckindustrie ist die Amortisation der Vorproduktionskosten. Bei Verfahren wie dem Offset- oder Flexodruck liegen die Plattenkosten normalerweise zwischen $100 und $400 pro Farbe und Format. Bei einem Standard-Vierfarbdruck können diese Fixkosten bis zu $1.600 betragen, bevor eine einzige Einheit produziert ist, was ein hohes Volumen - oft mehr als 30.000 Einheiten bei Artikeln wie Pappbechern - erfordert, damit die Kosten pro Einheit für den Käufer tragbar bleiben.
Abgesehen von den Hardwarekosten spielt die Materialverschwendung während der Maschinenkalibrierung (bekannt als "Einrichten") eine entscheidende Rolle bei der Entwicklung von MOQs. Automatisierte Hochgeschwindigkeitsdruckmaschinen benötigen eine bestimmte Auflagenhöhe, um einen finanziellen Break-even-Punkt zu erreichen, bei dem das Volumen der verkaufsfähigen Waren den anfänglichen Substratverlust während der Farb- und Registerausrichtung überwiegt. Besonders deutlich wird dies beim Flexodruck von Lebensmitteleimern oder -deckeln, wo die MOQs bis zu 100.000 Stück betragen können, um die mechanische Einrichtung zu rechtfertigen.
Pilotaufträge wurden speziell entwickelt, um das Bestandsrisiko für B2B-Käufer und Neueinsteiger zu verringern. Durch den Einsatz von Technologien mit geringem Rüstaufwand können Marken ihre Logos und Grafiken auf physischen Produkten validieren, ohne sich auf die in der Massenproduktion üblichen Auflagen von 30.000 bis 100.000 Stück festlegen zu müssen. Diese Strategie ist wichtig, um saisonales Branding oder neue Produktlinien zu testen, bei denen die Nachfrageprognose unsicher ist.
Darüber hinaus priorisiert die Fertigungslogik die Auflagenhöhe, um die erheblichen Kosten der Druckvorstufe zu berücksichtigen. Vorlaufzeiten. Komplexe kundenspezifische Verpackungen oder Textildrucke erfordern oft eine Vorlaufzeit von 10-12 Wochen von der Genehmigung des Entwurfs bis zur Lieferung. Die Hersteller legen MOQs fest, um sicherzustellen, dass die Produktionszeit die reservierte Maschinenverfügbarkeit effektiv ausnutzt und verhindert, dass kleine, ineffiziente Auflagen die globalen Lieferketten unterbrechen.
Methodenspezifische MOQs für Pilot- und Testaufträge
Der Digitaldruck stellt den einfachsten Einstieg für Pilotversuche dar, da die Mindestmengen bei Wellpappkartons nur 1 Stück und bei hochauflösenden Glanzkartons 25 bis 50 Stück betragen. Da digitale Verfahren die Erstellung physischer Druckplatten umgehen, ermöglichen sie ein schnelles Prototyping und eine Markenvalidierung in kleinem Maßstab zu einem höheren Stückpreis, aber mit deutlich geringeren Gesamtinvestitionen.
Der Siebdruck ist die traditionelle Wahl für Bekleidung und Werbeartikel wie Regenschirme, wobei die Mindestbestellmenge in der Regel zwischen 12 und 50 Stück liegt. Diese Menge ist erforderlich, um den arbeitsintensiven Prozess des Einbrennens der Siebe und das Einrichten der manuellen oder halbautomatischen Druckmaschine zu decken. Obwohl der Siebdruck pro Stück teurer ist als der Digitaldruck, bietet er eine höhere Farbdichte und Haltbarkeit für Außenanwendungen und Textilien.
Für Unternehmen, die ein mittleres Volumen benötigen, bietet der Postproduktionsdruck einen Mittelweg. Dabei werden vorproduzierte Artikel - z. B. Versandtaschen aus Papier oder Versandkartons - mit einem Branding versehen, so dass eine Mindestbestellmenge von 100 bis 500 Stück möglich ist. Diese Methode überbrückt die Lücke zwischen digitalen Kleinstauflagen und industrieller Großserienproduktion und bietet ein professionelles Finish für etablierte Pilotprogramme.
Im Gegensatz dazu ist der hochvolumige Flexo- oder Inline-Druck nach wie vor der Maßstab für Veteranenprogramme. Diese Systeme sind auf maximale Automatisierung ausgelegt und erfordern in der Regel MOQs zwischen 5.000 und 15.000 Stück. Bei speziellen Lebensmittelbedarfsartikeln wie Lebensmitteleimern aus Papier oder fettbeständigen Papieren können die MOQs 50.000 bis 100.000 Stück erreichen, um die für den nationalen oder internationalen Vertrieb erforderlichen Größenvorteile zu erzielen.
Abschließende Gedanken
Die Entscheidung zwischen Siebdruck und digitaler Sublimation hängt letztlich von der Komplexität Ihres Bildmaterials und dem Umfang Ihrer Produktion ab. Der Siebdruck ist nach wie vor die unübertroffene Wahl für kräftige, punktgefärbte Logos, die maximale Deckkraft und langfristige chemische Beständigkeit erfordern, insbesondere bei großvolumigen Hospitality-Rollouts. Umgekehrt ist die digitale Sublimation das unverzichtbare Werkzeug für fotografische Muster und vollflächige Grafiken. Sie bietet eine unübertroffene Designflexibilität, da die Farbstoffe auf molekularer Basis direkt in die Polyesterfasern eingebracht werden. Bei der werksseitigen Markenkennzeichnung ermöglicht das Verständnis dieser technischen Unterschiede den Herstellern, den Druckprozess auf die spezifischen Umweltanforderungen des Installationsortes abzustimmen.
Durch den Einsatz von industrietauglichen, UV-beständigen Farben und die konsequente Einhaltung strenger PMS-Farbstandards können Unternehmen ihre Markenintegrität vor den harschen Einflüssen von Sonneneinstrahlung und mechanischer Belastung schützen. Ob durch das “Plakat auf Augenhöhe” einer Vordachkante oder die Fernwirkung einer Markisenspitze – die Integration hochauflösender Drucktechnologien gewährleistet ein professionelles, einheitliches Erscheinungsbild. Investitionen in das passende Substrat und den richtigen Druckprozess – ob im digitalen Kleinseriendruck oder im Siebdruck im großen Maßstab – senken die Gesamtbetriebskosten und maximieren gleichzeitig die visuelle Wirkung Outdoor-Werbung.
Häufig gestellte Fragen
Wie viel kostet es, ein Logo auf einen individuellen Regenschirm zu drucken?
Die branchenüblichen Preise für den Logodruck liegen in der Regel zwischen $5 und $15 pro Stück bei Bestellungen von mehr als 25 Stück mit einfarbigem Siebdruck. Zu den zusätzlichen Kosten gehören Einrichtungsgebühren zwischen $45 und $100 pro Farbe, während zusätzliche Druckstellen oder Farben etwa $1,40 bis $3,80 pro Einheit kosten.
Welches ist das beste Druckverfahren für eine lange Haltbarkeit im Freien?
Die Farbstoffsublimation auf 100%-Polyester oder hochpolymeren Mischungen ist das beste Verfahren der Branche. Sie bietet UV-Lichtechtheit für ≥500 Stunden und erzeugt eine waschbeständige, nicht reißende Oberfläche, indem sie in die Fasern eindringt. Für Naturfasern wie Baumwolle ist der Reaktivfarbendruck die bevorzugte dauerhafte Alternative.
Können Logos auf Stoffe der Marke Sunbrella® gedruckt werden?
Ja, Sunbrella kann mit dem Sunbrella Graphics System (SGS) oder dem Sunbrella Inkjet Solvent-Ink-Verfahren individuell gestaltet werden. Der SGS-Arbeitsbereich unterstützt einen kontinuierlichen Druckbereich von bis zu 5,25 Fuß × 10 Fuß und ermöglicht so ein großflächiges Branding auf Hochleistungs-Acrylglasdächern.
Welche Dateiformate und Spezifikationen sind für den Regenschirmdruck erforderlich?
Die Lieferanten benötigen Vektor- oder hochauflösende Dateien in den Formaten .AI, .EPS, .PDF oder .TIF. Für optimale Klarheit sollten die Dateien auf 300 dpi (mindestens 200 dpi) eingestellt sein, den CMYK-Farbmodus verwenden und sicherstellen, dass alle Schriftarten eingebettet oder in Umrisse konvertiert sind.